Стыковая сварка ПНД
до ⌀1600 мм
в Москве и области
Варим нагретым инструментом встык по ГОСТ Р 55276-2024 - редакции, действующей с 1 февраля 2025 года. Цикл считаем под ваш диаметр и SDR по формулам стандарта. Протокол на каждый стык.
Москва и Московская область, дальше 60 км от МКАД - по договорённости
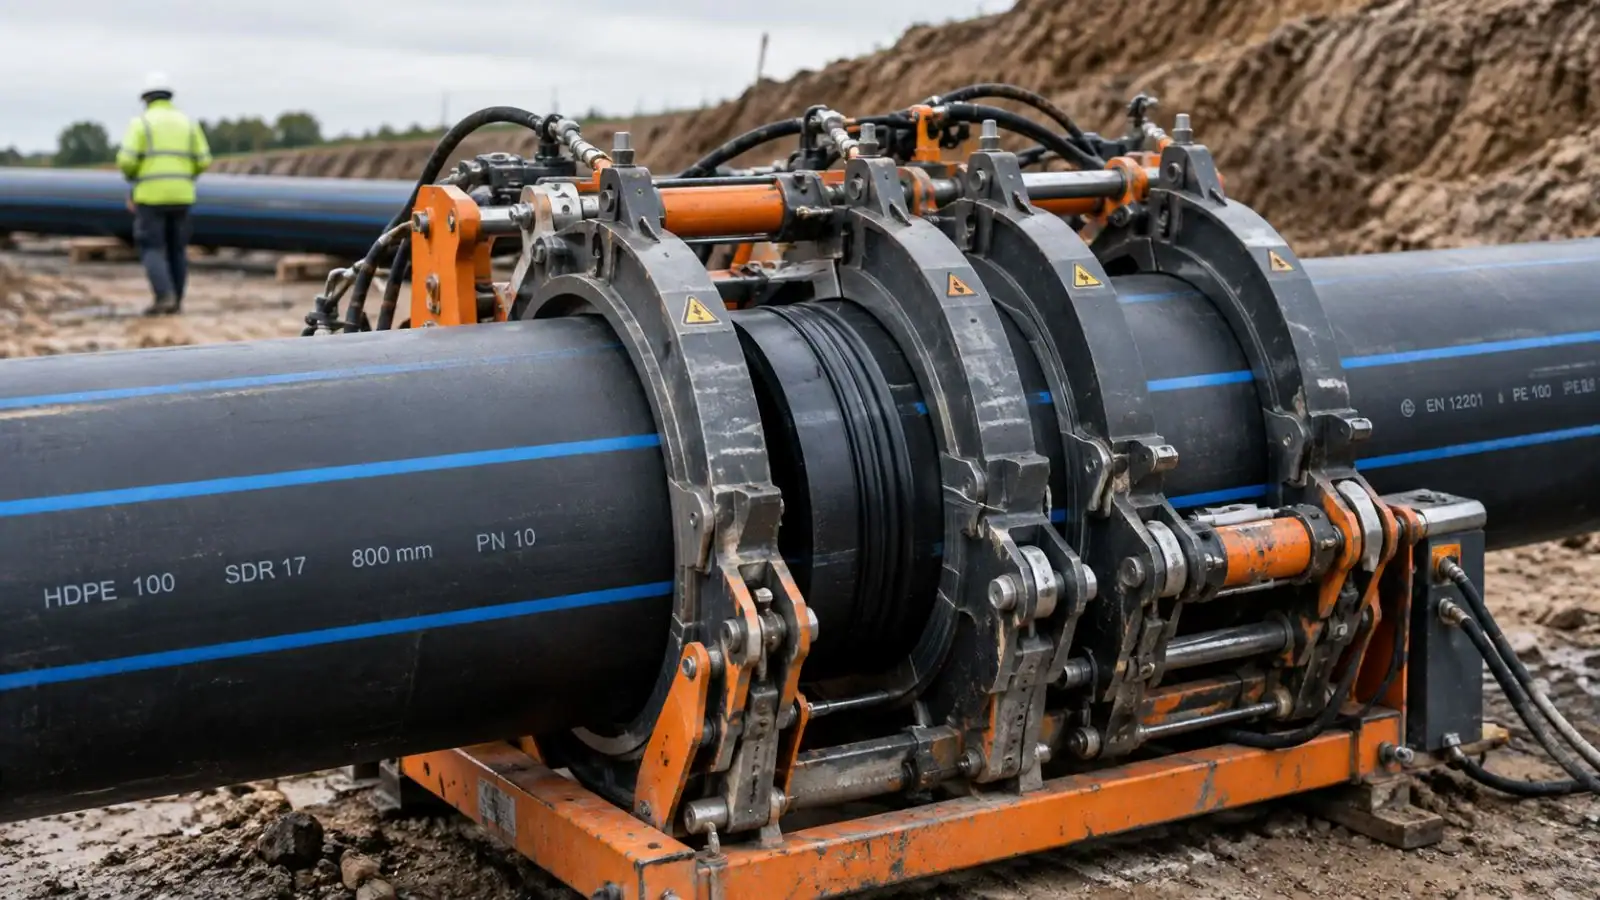
⌀ 800 мм, стенка 47,4 мм
ПЭ100 / SDR 17, цикл по ГОСТ 44 мин
Когда стыковая - единственный вариант,
а когда лучше электромуфта
Выше ⌀800 мм стыковая - практически единственный способ соединить полиэтиленовые трубы; ниже 315 и в стеснённых местах электромуфта проще, но не всегда дешевле.
Решающий фактор - не диаметр сам по себе, а доступ к стыку. Стыковой машине нужно место вдоль оси трубы под центратор, нагреватель и торцеватель, и обе трубы должны лечь соосно. Электромуфте хватает зазора под муфту и провода. Поэтому колодец, узкая траншея, ремонт без вырезки плети - это электромуфта. Открытая траншея или бровка - стыковая.
Порог по диаметру: электросварные муфты серийно выпускаются до ⌀800; крупнее - единичные позиции под заказ, при цене которых встык выходит дешевле в разы. На ⌀1000, 1200, 1600 выбора нет.
Разница важна, потому что на ⌀160–315 её обычно считают неправильно. Стыковая кажется тяжелее: машина, генератор, час на стык. Но электросварная муфта на 315 стоит десятки тысяч рублей сверх работы, а стык машиной - только работа. При открытом доступе и одинаковой SDR стыковая на этих диаметрах чаще дешевле. «Электромуфта проще» не значит «электромуфта выгоднее».
Отдельный случай - трубы разной SDR (отношение диаметра к толщине стенки): их встык не варят по ГОСТ, только электромуфтой. Почему - в блоке «Когда стыковая не работает».
ПРЕДЕЛ ЭЛЕКТРОСВАРНЫХ МУФТ
⌀20
⌀315
⌀800
⌀1600
ОБА МЕТОДА РАБОТАЮТ
ТОЛЬКО СТЫКОВАЯ
ПРЕДЕЛ ЭЛЕКТРОСВАРНЫХ МУФТ - ⌀800
⌀20 - ⌀800
ОБА МЕТОДА РАБОТАЮТ
⌀800 - ⌀1600
ТОЛЬКО СТЫКОВАЯ
Магистраль в открытой траншее и плеть для ГНБ
Для трубопровода ⌀315 и выше в открытой траншее стыковая - базовый метод; для плети под ГНБ - единственный, и там качество стыка решает всё.
Магистраль варят на бровке из отдельных труб и краном опускают целиком, либо в траншее, если ширины хватает под машину. Чем крупнее диаметр, тем чаще первый вариант: машину на 1200 в траншею не опустить. Шов не имеет ни муфты, ни утолщения - плеть тянется и укладывается как единая труба.
Для газопроводов ПЭ метод тот же, но сварщик должен иметь аттестацию НАКС именно на этот способ и группу материалов - технадзор газа проверяет удостоверение первым.
При горизонтально-направленном бурении готовую плеть затягивают в скважину за головку, и каждый стык принимает на себя растяжение. Цена ошибки здесь - оборванная плеть под землёй, которую достать дороже, чем проложить заново. Поэтому для ГНБ: полный цикл охлаждения без сокращений даже при сжатом графике, снятие наружного грата, чтобы плеть не цеплялась за стенки скважины, и протокол каждого стыка в пакете документов - ГНБ-подрядчик отвечает за протяжку, не за шов. Труба - только напорная ПЭ100 или с защитной оболочкой; безнапорная канализационная под растяжение не рассчитана.
Сколько длится стык и сколько стоит -
от ⌀110 до ⌀1600
Время растёт не с диаметром, а с толщиной стенки - и растёт нелинейно.
На ⌀110 стык по ГОСТ занимает 12 минут. На ⌀630 - 33. На ⌀1600 - 131 минуту, больше двух часов, и это без торцевания и центровки. Поэтому на крупных диаметрах логичнее считать сменами: цена «за штуку» там зависит от того, сколько стыков на объекте, а не от самого стыка.
Цена за стык одинакова для SDR 11 и SDR 17 при одинаковой SDR с обеих сторон стыка - в том числе для газопроводов. По ГОСТ толстая стенка варится дольше: на ⌀800 SDR 11 цикл идёт вдвое дольше, чем SDR 17. Мы считаем по диаметру, а не по времени.
Таблица ниже - единственная в выдаче, где минуты по ГОСТ и цена стоят в одной строке. Минуты посчитаны по формулам таблицы 1 ГОСТ Р 55276-2024 для SDR 17 при +23 °C.
Все диаметры от ⌀90 - на странице цен. Минуты - по ГОСТ Р 55276-2024 при +23 °C; при +5 °C охлаждение длиннее примерно на 18 %.
Почему на ⌀1600 цена за стык равна цене смены
На ⌀1600 один стык по ГОСТ идёт больше двух часов - за смену выходит один стык, на ⌀1200 и ⌀1400 - два.
Цена за стык на крупном диаметре складывается из вещей, которые от самого стыка не зависят: доставка машины весом под пять тонн, кран для её установки, генератор. На ⌀110 это раскладывается на десяток стыков за день, на ⌀1600 - на один.
Поэтому строка ⌀1600 в таблице не ошибка: смена и стык там совпадают, а на ⌀1200 цена стыка - ровно половина смены. Если стыков на объекте больше - считаем по ТЗ, и цена за штуку падает.
Типовая ошибка сметы на крупном диаметре - взять цену за стык с ⌀630 и умножить на коэффициент. Не работает: у ⌀1600 не «в 2,5 раза толще стенка», а совсем другая логистика.
Что входит в цену и что нет
ВХОДИТ
НЕ ВХОДИТ
Надбавок за ночные работы, зиму, стеснённые условия и аварийный выезд нет - цена одна. Минимальный заказ - одна смена; он не зависит от того, где объект в пределах области. Выезд дальше 60 км от МКАД - по договорённости. Гарантия на сварные швы - 2 года.
ЧТО ВЫГОДНЕЕ
Посчитаем оба метода и скажем, какой дешевле
Пришлите диаметр, число стыков и условия на площадке. Посчитаем стыковую и электромуфтовую.
или сразу +7 (918) 971-18-18
Цикл сварки по ГОСТ Р 55276-2024:
пять стадий и их параметры
Стыковая сварка по ГОСТ Р 55276-2024 - это пять стадий с числами, а не «зависит от условий».
Основная процедура стандарта - Р1, сварка при единственном низком давлении; три остальные - для особых случаев. Нагреватель держит 225 ± 10 °C. Торцы прижимаются к нему под давлением 0,17 МПа, пока по кромке не выступит первичный валик расплава высотой 0,5 + 0,1·eₙ мм - где eₙ, толщина стенки в миллиметрах, входит во все формулы стандарта. Дальше давление сбрасывают до минимального и прогревают (13,5 ± 1,5)·eₙ секунд. Нагреватель убирают, торцы сводят - на всё не больше 3 + 0,03·dₙ секунд, dₙ - наружный диаметр. И охлаждение под давлением: по формуле от толщины стенки, для ⌀630 SDR 17 это 23 минуты, для ⌀1600 - почти два часа.
Почему формулы, а не таблицы? Потому что таблицы дают значение для конкретного ряда труб, а формула - для любой стенки. Труба ⌀800 SDR 21 и труба ⌀630 SDR 17 имеют почти одинаковую стенку - 38 и 37 мм - и цикл у них один.
Редакция 2024 заменила 2012-ю с 1 февраля 2025 года. Подрядчики, чьи страницы мы читали, ссылаются на старую - или вовсе без номера. Разница не косметическая: температура сузилась с диапазона 200–245 до 225 ± 10, валик стал зависеть от стенки, появилась процедура для мороза. Аппарат с прошивкой на 2012-й формально варит по устаревшему стандарту.
⌀630 SDR 17, ЦИКЛ 33 МИН, 225 ± 10 °C
ВЫРАВНИВАНИЕ
0,17 МПа
ПРОГРЕВ
505 с
ОХЛАЖДЕНИЕ
23 мин
ПАУЗА
по паспорту машины
ОСАДКА
0,17 МПа
Торцевание и центровка
Торцы обрабатывают торцевателем до сплошной ровной стружки с обеих сторон - и после этого к ним не прикасаются.
Стружка должна идти непрерывной лентой с обоих торцов сразу. Если рвётся - торец не выведен в плоскость, и стык получит непровар с одной стороны.
После торцевания проверяют смещение кромок: по СП 42-103-2003 оно не больше 10 % толщины стенки. На ⌀630 SDR 17 это 3,7 мм. Если больше - трубу переставляют в центраторе и торцуют заново. Причина чаще всего в овальности: труба, пролежавшая полгода на складе под собственным весом, теряет круглость, и её торец не совпадает с торцом свежей.
Правило, которое нарушают чаще всего: если зажимы снимали после торцевания - торцевать заново. Даже если труба «не сдвинулась». Сдвинулась.
Выравнивание и прогрев
Первая стадия - выравнивание: торцы прижимают к нагревателю при 225 ± 10 °C под давлением 0,17 ± 0,02 МПа до появления первичного валика.
Валик - признак того, что весь торец коснулся нагревателя и начал плавиться. Его высота по ГОСТ: 0,5 + 0,1·eₙ мм, то есть для стенки 37 мм - около 4 мм. Меньше - значит, часть торца ещё не в контакте. Больше - перегрев, лишний расплав выдавится в грат и обеднит шов.
Как только валик вырос - давление сбрасывают до давления перемещения и начинается прогрев: (13,5 ± 1,5)·eₙ секунд. Для ⌀630 SDR 17 это 505 секунд, восемь с лишним минут. Прогрев идёт почти без давления: задача - прогреть стенку в глубину, а не выдавить расплав.
Пороговое условие: температура окружающего воздуха. Формулы ГОСТ даны для +23 °C; для охлаждения стандарт задаёт поправку около 1 % на каждый градус ниже. Прогрев при холоде тоже страдает - торец отдаёт тепло в воздух, - и ниже расчётной температуры ГОСТ переводит на процедуру Р4 с иными параметрами.
Давление перемещения
Давление перемещения - единственный параметр цикла, который не берётся из ГОСТ, а меряется на площадке перед каждым стыком и уходит в протокол отдельной строкой.
Это усилие, которое нужно, чтобы просто сдвинуть каретку с трубой; оно прибавляется ко всем табличным давлениям.
Гидравлика двигает не только трубу - она преодолевает трение каретки, вес плети, уклон. На ровной площадке с роликовыми опорами оно минимально. В траншее, где труба лежит на грунте и её конец висит, - в разы больше. Если этот довесок не учесть, реальное давление на торцах окажется меньше расчётного, и шов получится «холодным».
Поэтому сварщик перед каждым стыком делает холостое движение каретки и записывает показание манометра. Это число уходит в протокол - ГОСТ Р 55276-2024 ввёл формулу пересчёта манометрического давления именно для этого.
Из пяти конкурентных страниц, которые мы читали, давление перемещения объясняет одна. Остальные пишут «давление по таблице» - и таблица без этой поправки не работает.
Пауза, осадка, охлаждение
Нагреватель убирают, торцы сводят, поднимают давление до 0,17 МПа - и держат под ним, пока шов не остынет по формуле.
Технологическая пауза - время между снятием нагревателя и касанием торцов. Чем она длиннее, тем сильнее остывает расплав на поверхности и тем хуже сплавление. ГОСТ отсылает к паспорту машины по ГОСТ Р ИСО 12176-1; на практике это секунды, и на крупных диаметрах гидравлика сводит торцы быстрее, чем это сделал бы человек.
Подъём давления - не рывком: за 3 + 0,03·dₙ секунд. Для ⌀1600 это 51 секунда. Резкий подъём выдавливает расплав из зоны шва наружу, в грат, и внутри остаётся тонкий слой.
Охлаждение под давлением - самая длинная стадия, и её сокращают чаще всего. По ГОСТ: eₙ + 3 минуты для стенки до 18 мм; для толще - 0,015·eₙ² − 0,47·eₙ + 20. Для ⌀630 SDR 17 - 23 минуты. Для ⌀1600 - 109. Снять давление раньше - шов не набрал прочности, и при перетаскивании плети его поведёт. Ускорить водой или обдувом нельзя: наружный слой застынет, внутренний - нет, и стык треснет по границе.
Честно говоря, именно здесь заказчик чаще всего спорит с бригадой. Полчаса стоять и ждать - кажется бессмысленным. Но полиэтилен остывает столько, сколько остывает.
Что изменилось против редакции 2012
Редакция 2024 сузила температуру, привязала валик к стенке, заменила таблицы формулами и добавила процедуру Р4 для неблагоприятных условий.
Практическое следствие для технадзора: протокол стыка, сваренного по 2012-й, при сверке с 2024-й может показать температуру вне допуска - 240 °C укладывались в старый диапазон и не укладываются в новый. Аппараты с прошивкой до 2025 года варят по старым уставкам, пока их не перепрошили.
Официальный текст стандарта - на сайте Росстандарта и в базах «Гарант» и «Кодекс»; бесплатные копии в интернете часто оказываются редакцией 2012.
НУЖЕН РАСЧЁТ
Пришлите ТЗ, посчитаем за один день
он же WhatsApp и Telegram
Машина с ЧПУ и протокол:
что аппарат пишет и что технадзор читает
Аппарат с ЧПУ записывает по каждому стыку то, что технадзор сверит с ГОСТ, - и ручная гидравлика этого не даёт.
Разница не в качестве шва. При одном сварщике и одной трубе ручная гидравлика сварит так же. Разница в том, что остаётся после: ЧПУ пишет фактическую температуру нагревателя, фактические давления по стадиям и фактические времена - с точностью до секунды и десятых бара. Ручной аппарат даёт то, что сварщик записал в журнал от руки. Спор о браке в первом случае решается распечаткой, во втором - словами.
По ГОСТ Р 55276-2024 компьютерный протокол не заменяет журнал сварочных работ - это дополнение, не замена. Поэтому ведём оба: журнал с подписью сварщика и распечатку из машины. Технадзор обычно смотрит распечатку, а подписывает журнал.
ИДЕНТИФИКАЦИЯ
ТРУБА
ПАРАМЕТРЫ ЦИКЛА
УСЛОВИЯ
С ЧЕМ СВЕРЯЕТ ТЕХНАДЗОР
225 ± 10 °C - таблица 1 ГОСТ Р 55276-2024
0,17 ± 0,02 МПа + давление перемещения
(13,5 ± 1,5)·eₙ с - для стенки 37,4 это 505 с
не больше 3 + 0,03·dₙ с - для ⌀630 это 22 с
0,015·eₙ² − 0,47·eₙ + 20 мин - для стенки 37,4 это 23 мин
реестр naks.ru, номер удостоверения
Схема полей протокола. Значения - пример расчёта для ⌀630 SDR 17 по ГОСТ Р 55276-2024.
Поля протокола
Десять полей, и по каждому технадзор знает, с чем его сверять.
Если хотя бы одно из первых восьми полей вне допуска - стык под вопросом, даже если грат выглядит ровно.
Парк: классы машин
Четыре класса по диапазону диаметров; для каждого - модель, мощность, вес, наличие протоколирования.
Блок не публикуется, пока клиент не пришлёт модели аппаратов
Паспорта и свидетельства о поверке - по запросу.
Как принимают стык: грат, смещение, впадина
- по СП 42-103-2003
Технадзор смотрит три числа ещё до протокола: симметрию грата 0,3–0,7, смещение кромок не больше 10 % стенки, впадину между валиками не ниже поверхности трубы.
Грат - это два валика расплава, выдавленных по обе стороны стыка при осадке. Их форма показывает, что происходило в шве. Симметрия - отношение ширины наружного валика к общей ширине грата - по СП 42-103-2003 должна быть от 0,3 до 0,7 в любой точке окружности. Если валик с одной стороны в разы больше - значит, с той стороны было больше расплава: другой материал, другая стенка или перекос центратора.
Смещение кромок - это когда торцы сошлись не соосно. Допуск - 10 % толщины стенки. Причина почти всегда в овальности трубы или в неровной установке.
Впадина между валиками - линия сплавления. Она не должна опускаться ниже наружной поверхности трубы. Если ушла вниз - не хватило давления осадки или прогрева, шов тонкий.
Нарушение любого из трёх - брак, и протокол его не спасёт: технадзор примет решение по грату, а протокол приложит к акту. Поэтому грат до приёмки не срезаем. Он и есть доказательство.
0,3–0,7
СИММЕТРИЯ ГРАТА
отношение ширины наружного валика к общей
≤ 10 % eₙ
СМЕЩЕНИЕ КРОМОК
на ⌀630 SDR 17 это 3,7 мм
ВПАДИНА
не ниже наружной поверхности
Норма и брак - по форме грата
По форме грата видно, на какой стадии цикла произошла ошибка - и в какой строке протокола её искать.
Это не список «что делать, чтобы не было брака»: это обратная таблица для того, кто принимает готовый стык.
Таблица - для того, кто принимает: по ней видно, где искать причину в протоколе. Если грат в норме, а протокол вне допуска - прав протокол. Если протокол в норме, а грат нет - прав грат. Так работает двойной контроль.
Если протокол в норме, а гидроиспытания не прошли
Если протокол в норме, а опрессовка не прошла - искать не в сварке.
Протокол в норме означает: температура, давления и времена всех стадий уложились в ГОСТ. Шов при таких параметрах равнопрочен трубе. Если участок потёк на опрессовке, причины три: дефект самой трубы (заводской или от хранения), повреждение при укладке, стык другого типа на этом же участке - фланец, муфта, врезка.
Если протокол вне нормы - брак сварки, и спорить не о чем. Если протокола нет - спорить не о чем в обратную сторону: доказать, что шов был в норме, нечем.
Пороговое условие, о котором забывают: гидроиспытания проводят после полного охлаждения последнего стыка. Опрессовка через час после сварки 1600 - это опрессовка тёплого шва, и она не показательна.
Когда стыковая не работает:
разная SDR, ПЭ80, мороз
Три случая, когда мы скажем «нет» или «не так».
Разная SDR
Толщина стенки задаёт площадь торца и все времена цикла; у SDR 11 и SDR 17 на одном диаметре стенки отличаются в полтора раза. Единого давления не подобрать, единого времени - тоже. По ГОСТ Р 55276-2024 встык свариваются только трубы одинаковой SDR.
Что вместо: электромуфта, которая греет снаружи и к торцу равнодушна, или переходная деталь.
ПЭ80 старой прокладки с ПЭ100
У марок разная вязкость расплава: при одной температуре ПЭ80 течёт легче, и его валик выйдет больше - грат уйдёт в асимметрию, приёмка не пройдёт. Формально нормативы допускают сварку ПЭ80 с ПЭ100 при одинаковых ⌀ и SDR, с параметрами по менее прочному материалу.
Что вместо: на практике предлагаем электромуфту - риск не стоит экономии.
Ниже расчётной температуры
Формулы таблицы 1 даны для +23 °C. При минусе полиэтилен остывает быстрее, чем прогревается, и цикл по Р1 недобирает. Для этого в ГОСТ Р 55276-2024 есть приложение ДБ - процедура Р4, российское дополнение, которого в ISO нет.
Плюс палатка с подогревом. Без неё грат остывает неравномерно: с наветренной стороны быстрее, и стык получает внутреннее напряжение, которое выйдет трещиной через сезон. Декабрьский участок не откладываем на весну - и зимней надбавки у нас нет, цена та же.
НЕ УВЕРЕНЫ, ПОДОЙДЁТ ЛИ
Пришлите фото участка и маркировку трубы
Скажем, электромуфтовая или стыковая, и что нужно на площадке. Без выезда и бесплатно.
Что нужно на площадке:
мощность, кран, подъезд по классам машин
Машина на ⌀400–630 берёт 12 кВт по 400 В, машина на 1200–1600 - 45–55 кВт и центратор весом под пять тонн; бытовая сеть и «подъедем на газели» здесь не работают.
Мощность аппарата - в кВт; генератор - в кВА, с запасом на пусковые токи гидростанции. Мощность генератора - по классу машины, уточняется на выезде.
Что это значит на практике. Бытовые 15 кВт по 220 В машину среднего класса не поднимут - нагреватель выйдет на температуру, а гидростанция при осадке просадит сеть. Генератор на 1600 - это не удлинитель, это отдельная единица техники на площадке со своим топливом. Центратор на 1600 без крана не поставить и не переставить между стыками.
Генератор у нас свой и входит в цену. Кран - нет, его обеспечивает заказчик. Плюс ровная площадка под машину, подъезд для трубы длиной 12–13 метров, при работах дольше недели - бытовка для бригады, освещение при работе в тёмное время. Всё это проверяет инженер на выезде до КП. Не потому что не верим ТЗ, а потому что в ТЗ обычно написано «электроснабжение есть» - и на месте оказывается 220 В от соседнего вагончика.
ВЫЕЗД ИНЖЕНЕРА
Проверим площадку до коммерческого предложения
Мощность, подъезд, стеснёнка - в смету, а не в простой на второй день
Вопросы, которые задают до договора
Пять вопросов, которые слышим на каждом объекте, - с ответом в цифрах.
Если вашего нет - задайте в форме ниже.
Почему у вас на ⌀630 дороже, чем у сварщика с Авито
В цене протокол, гидроиспытания и документы, которые примет технадзор. Частник с арендованной машиной сварит за половину. Шов при этом может быть не хуже - если сварщик с руками. Разница в том, что останется после: у него нет протокола ЧПУ, нет удостоверения НАКС в реестре, нет журнала, который подпишет ответственное лицо. Акт скрытых работ на этот стык подписывать будете вы. И если через год участок потечёт, доказывать, что шов был в норме, будет нечем.
Что входит в стык, а что нет
Входит: центровка, торцевание, полный цикл по ГОСТ Р 55276-2024, протокол, работа сварщика с аттестацией НАКС и генератор - он свой. Не входит: земляные работы, поставка трубы, кран на ⌀800 и выше. Снятие грата - по проекту: если проект требует, входит; если нет - оставляем как доказательство для приёмки. Для плети под ГНБ наружный грат снимаем всегда. Надбавок за ночь, зиму, стеснённые условия и аварийный выезд нет. Минимальный заказ - одна смена.
У нас свой аппарат - зачем подрядчик
Аппарат - треть дела. Остальные две трети - сварщик с аттестацией на конкретный способ и группу материалов, регламент под конкретную SDR и температуру воздуха, протокол, который технадзор примет. Свой аппарат уместен на ⌀110–315 при штатном сварщике с НАКС. На ⌀500 и выше без опыта цена ошибки - вырезанный стык и день простоя.
Зачем формулы ГОСТ, если у аппарата свои таблицы
Потому что технадзор сверяет протокол с ГОСТ Р 55276-2024, а не с таблицей производителя. Таблицы аппарата часто на редакции 2012 или на немецкой методике DVS - и 240 °C, которые они дают, в новый допуск 225 ± 10 не укладываются.
Делаете ли контрольный стык для ЦТД
Контрольный стык - это стык, сваренный в тех же условиях и той же бригадой, но со снятым гратом, для отправки в лабораторию центра технической диагностики на испытания по ГОСТ Р 55142-2012. Требуется на газопроводах и на объектах с расширенным контролем по проекту. Делаем, считаем отдельно от прайса.
Пришлите ⌀, SDR и метраж -
посчитаем цикл и цену за день
ОФИС
Реутов, ул. Железнодорожная, 8
Выезд по Москве и области
Выезд инженера до КП - без него не считаем крупные диаметры.
ЗАПРОС РАСЧЁТА
Отвечаем в рабочее время в течение дня.