Экструзионная сварка полиэтилена
в Москве и области
Экструдером ремонтируют и дорабатывают то, что нельзя сварить встык: трещину в теле трубы, патрубок в стенке колодца, узел нестандартной геометрии.
Сразу главное: напорные трубопроводы экструзионной сваркой не варят. Экструзионный шов слабее тела трубы, и под постоянным давлением это решает - разбираем ниже, с цифрами. Магистрали мы варим встык или электромуфтой; экструдер работает там, где давления нет или где шов не несущий.
НАПЛАВКА ПРИСАДОЧНЫМ ПРУТКОМ, БЕЗНАПОРНЫЕ УЗЛЫ
Что варим экструдером
Пять задач, которые регулярно приходят на трубопроводных объектах.
Ремонт дефекта в теле трубы
Задир от протаскивания, трещина, повреждение при укладке. Дефект разделывают и заплавляют присадочным прутком той же марки. Работает на безнапорных участках - ливнёвка, дренаж, самотёчная канализация. На напорной трубе повреждённый кусок вырезают и вваривают вставку электромуфтой: ремонт наплавкой там не держит.
Патрубки и врезки в безнапорные конструкции
Ввод трубы в стенку колодца, камеры, приёмного резервуара. Угловой или тавровый шов, который ни встык, ни муфтой не сделать.
Доводка сварных узлов
Сегментный отвод или тройник большого диаметра собирают встык из сегментов - это несущие швы. Экструдер идёт следом: усиление наружного шва, герметизация стыка сегментов, заделка мест, где геометрия не дала центратору сойтись.
Листовые конструкции на объекте
Футеровка бетонного колодца или камеры листовым полиэтиленом, вкладыши, заделка сопряжений лист-труба.
Спиральновитые и гофрированные трубы большого диаметра
Безнапорные, соединение витков и стыков - стыковая машина к такой геометрии не применяется.
ЧЕГО НЕ ДЕЛАЕМ
Изготовление ёмкостей, септиков и резервуаров в цеху - это другая специализация со своим оборудованием и своими людьми. У нас выездная бригада по трубопроводам, и экструдер у неё для работ на объекте, а не для производства изделий.
Почему напорные трубы экструдером не варят
Экструзионный шов слабее тела трубы, и под давлением это решает.
Стыковая и электромуфтовая сварка дают соединение, практически равнопрочное трубе: расплав смешивается по всей площади торца или по всей поверхности муфты. При экструзии расплав присадки укладывается в разделку и сплавляется с кромками - соотношение прочности шва к основному материалу по отраслевым источникам получается порядка 0,7–0,8, отдельные оценки дают и меньше.
Для безнапорного лотка или стенки колодца этого достаточно. Для магистрали, которая сорок лет работает под давлением и гидроударами, - нет.
В нише про это пишут наоборот. Встречаются статьи, где экструзионную сварку прямо предлагают для прокладки водопровода - это неверно, и цена ошибки всплывает на гидроиспытаниях или через сезон.
Площадь сплавления у экструзионного шва меньше, отсюда и разница в прочности. Для безнапорной конструкции её хватает, для магистрали под давлением - нет.
Как это делается и по каким нормативам
Процесс описан ГОСТ Р 56155-2014 - отдельным стандартом на экструзионную сварку труб, деталей трубопроводов и листов, и параметры в нём заданы числами, а не «по опыту».
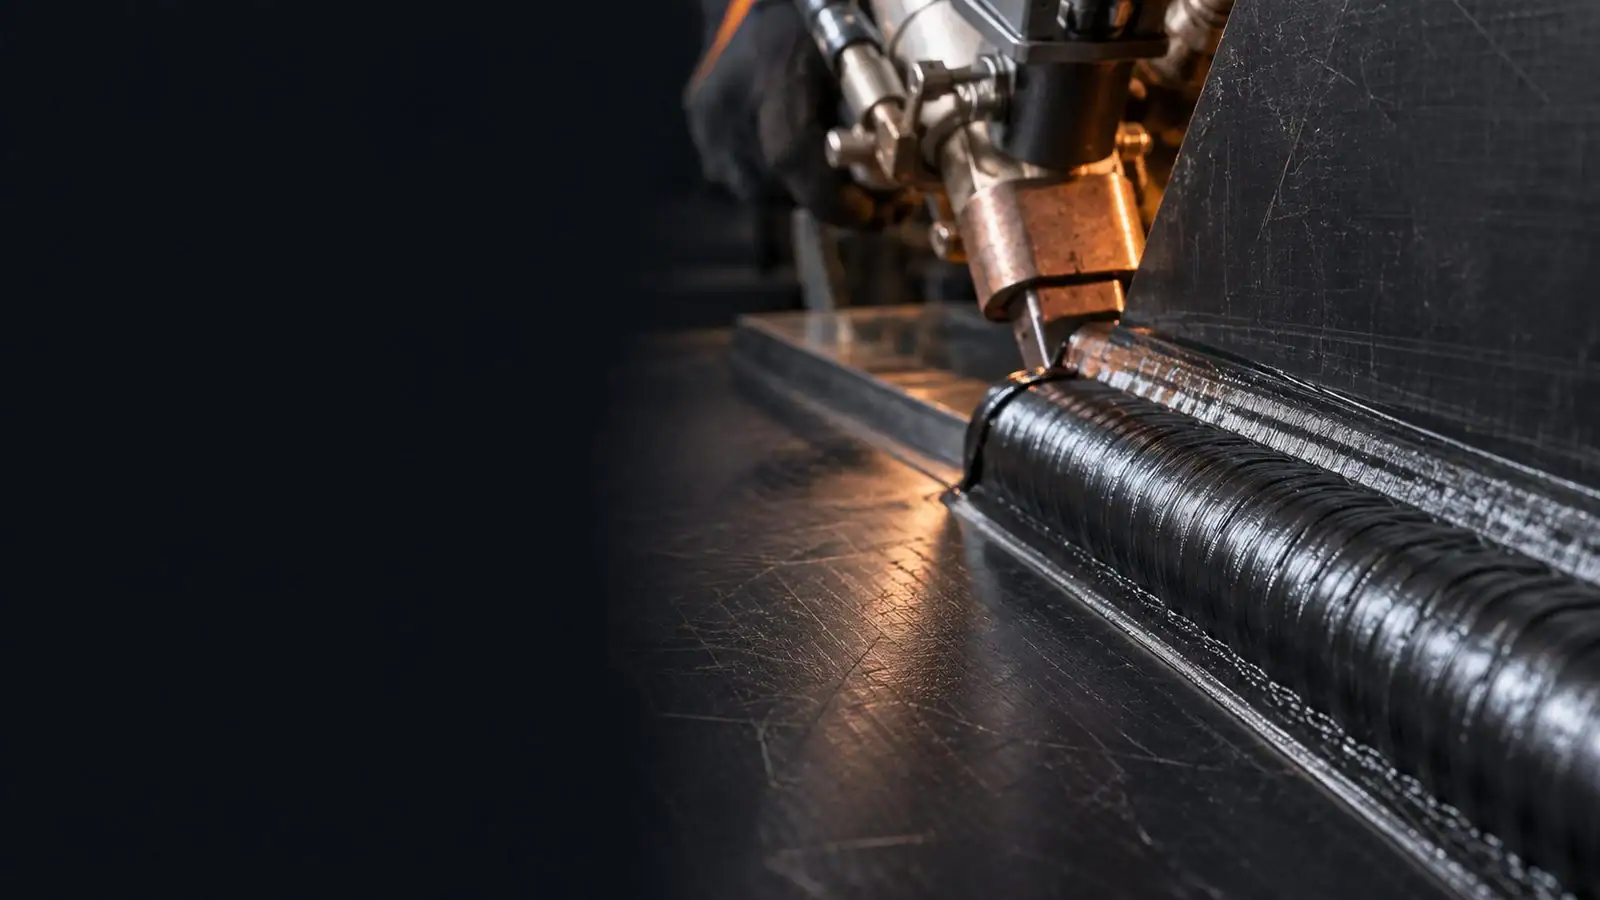
Присадочный пруток подаётся из ручного экструдера в разделку, кромки перед этим прогреваются горячим воздухом до вязкого состояния, расплав прижимается сварочным башмаком. На толстой стенке шов кладут в несколько проходов.
Присадка
Пруток должен быть той же марки, что и деталь: ПЭ100 к ПЭ100. Если у свариваемых деталей разный показатель текучести расплава, пруток берут со средним значением между ними.
Время
Окисленный слой с кромок снимают механически, и сварку начинают не позже чем через двадцать минут: на воздухе плёнка образуется заново, и шов ляжет на неё, а не на материал.
КОНТРОЛЬ
Визуальный и измерительный по ГОСТ Р 54792-2024. Герметичность безнапорных конструкций - вакуумным колпаком при 0,04–0,06 МПа или электроискровым методом. Испытания образца на растяжение и изгиб - по ГОСТ Р 55142, если требует проект.
НОРМАТИВЫ
Аттестация НАКС на экструзионную сварку существует отдельным способом - «Э», наряду с «НИ» для стыковой и «ЗН» для электромуфтовой.
Разделка по ГОСТ Р 56155-2014 при толщине стенки от 3–4 мм. Кромки зачищают механически и сваривают не позже чем через двадцать минут.
НЕ УВЕРЕНЫ, ЧТО ЭТО К НАМ
Пришлите фото узла, скажем, экструзия это или другой метод
Посмотрим на место повреждения, материал и толщину. Бесплатно и без выезда.
Цена: 25 000 ₽ за смену
Экструзионная сварка считается сменами, а не метрами или стыками.
Причина в том, что метр шва - величина непостоянная.
Ручной экструдер наплавляет от полутора до шести килограммов присадки в час, в зависимости от модели и диаметра прутка. За смену с учётом разделки, зачистки и переходов между участками это порядка десяти-тридцати килограммов наплавленного полиэтилена. В метрах шва разброс получается кратным: на стенке 10 мм выходят десятки погонных метров, на 30–40 мм с полной V-разделкой - единицы.
Поэтому цена за метр либо завышена для простых работ, либо не покрывает сложные. Смена честнее: вы знаете сумму заранее, мы не подгоняем объём под ставку.
ВХОДИТ
НЕ ВХОДИТ
Присадочный пруток - [подтвердить: наш или заказчика].
Надбавок нет: ни за ночь, ни за зиму, ни за стеснённые условия, ни за аварийный выезд. Минимальный заказ - одна смена, одинаково по всей области. Выезд дальше 60 км от МКАД - по договорённости.
Что успеем за вашу смену, скажем после того, как увидим узел: пришлите фото, материал и толщину.
Вопросы
А водопровод экструдером сварить можно
Нет. Шов слабее тела трубы примерно на четверть, под давлением он со временем разойдётся. Для напорных линий - стыковая или электромуфтовая, и мы сами это предложим.
Трещину в трубе можно заварить, не вырезая участок
На безнапорной - да, разделкой и наплавкой. На напорной - нет: вырезаем повреждённый кусок и ввариваем вставку электромуфтой. Пришлите фото, скажем, какой случай ваш.
Полипропилен варите
Да, технология та же, меняется пруток и параметры. Но профиль у нас полиэтиленовый, и если объект целиком из ПП - честнее сказать сразу, чтобы вы поискали профильного исполнителя.
Какой пруток используете
Той же марки, что и деталь. Если у соединяемых деталей разный показатель текучести - со средним значением между ними. Пруток чужой марки даёт непровар по границе, его видно на изломе.
Клеем или холодной сваркой полиэтилен починить нельзя
Нельзя. У полиэтилена низкая поверхностная энергия, клеи и герметики на нём не держатся - отходят пластом. Ремонт ПЭ только сваркой: экструзией, электромуфтой или вставкой.
Дадите документы
Протокол на работу и акт визуального контроля. Испытания образца на растяжение или изгиб - отдельно, если требует проект.
Пришлите фото узла и размеры -
скажем, что можно сделать
МЕССЕНДЖЕРЫ
ОФИС
Реутов, ул. Железнодорожная, 8
Выезд по Москве и области
ЗАПРОС РАСЧЁТА
Отвечаем в рабочее время в течение дня.