Электромуфтовая сварка ПНД труб
⌀20–800 в Москве и области
Варим закладными нагревателями по ГОСТ Р 71408-2024 - стандарту, который ввели в 2024 году впервые. Работаем там, где стыковая машина не встанет: колодец, узкая траншея, ремонт участка без вырезки плети. Смена электромуфтовой сварки дешевле стыковой, потому что муфты вы покупаете сами и наценки на них мы не делаем.
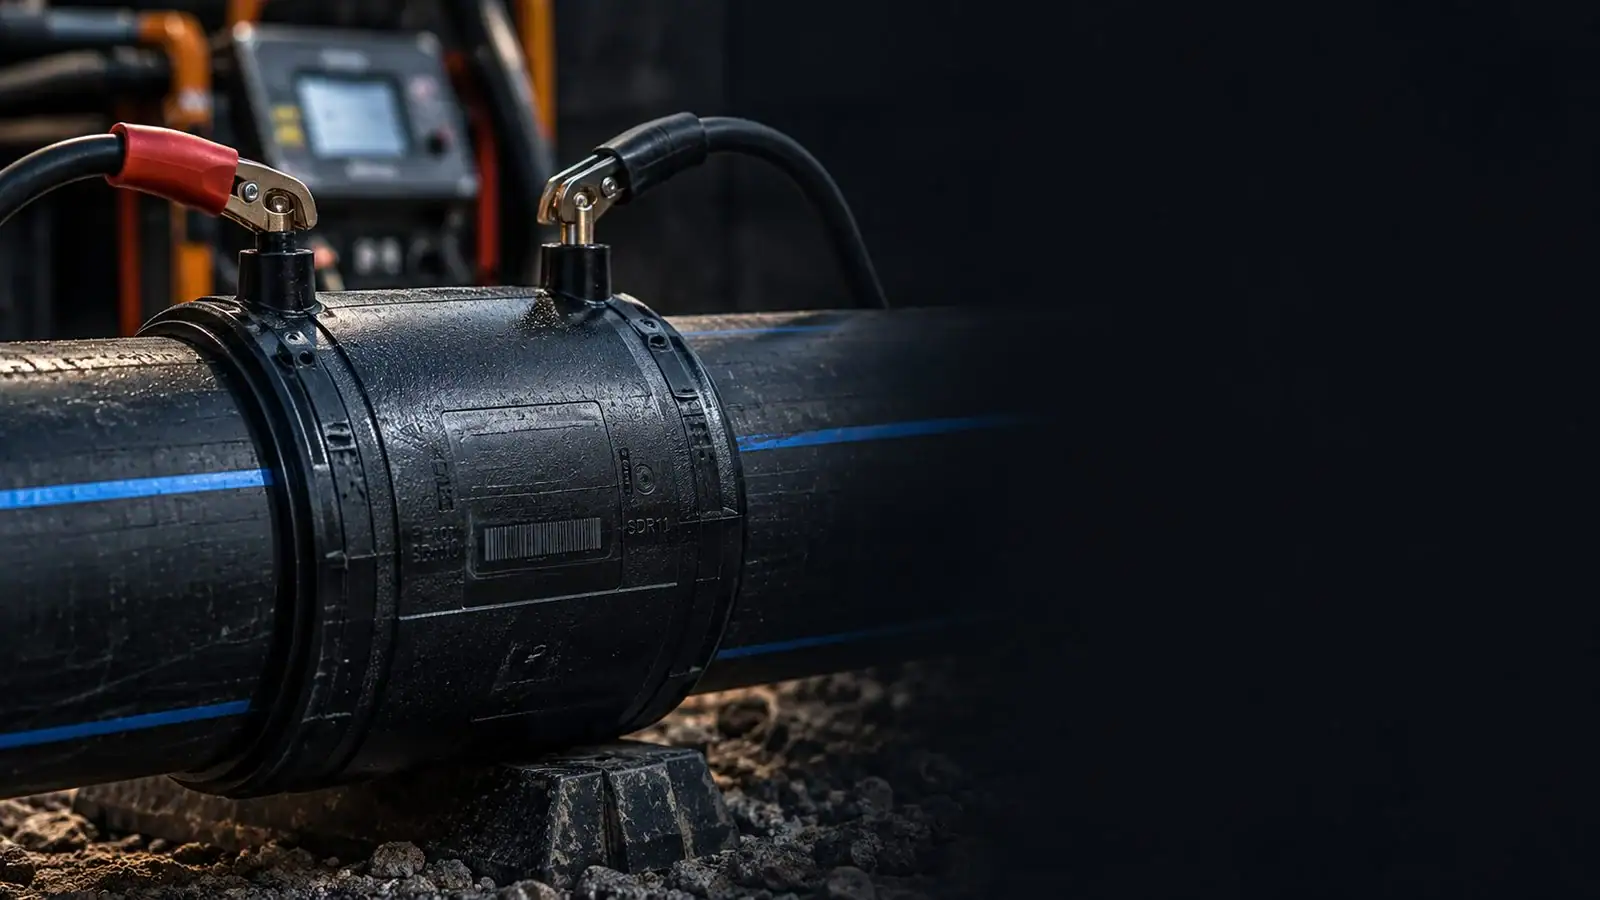
МУФТА С ЗН, ⌀20–800, SDR 11
Когда электромуфтовая, а когда стыковая -
матрица выбора
Электромуфтовая нужна там, где сварка встык невозможна: нет места под машину или трубы разные.
Стыковой машине нужно расстояние вдоль оси трубы под центратор, нагреватель и торцеватель, и обе трубы должны лечь соосно и двигаться навстречу. Электромуфте хватает зазора под муфту и провода: аппарат весит 10–25 килограммов против полусотни и больше у стыковой машины, трубы при сварке не перемещаются.
Пять первых строк - пункт 4.1 ГОСТ Р 71408-2024 дословно. Соединение труб разной толщины стенки и разных композиций полиэтилена - то, чего стыковая сварка не умеет в принципе: разная площадь торца не даёт подобрать единое давление.
Ещё одно отличие, о котором вспоминают редко: при электромуфтовой не образуется внутренний грат. Пропускная способность трубопровода не снижается - на малых диаметрах это заметно.
ГДЕ ЛУЧШЕ СТЫКОВАЯ
Открытая траншея, одинаковая SDR, диаметр от 315. Там она дешевле по итогу: электросварная муфта на ⌀315 стоит от двенадцати тысяч рублей сверх работы, а стык машиной - только работа. Мы сами это скажем при расчёте.
ГАЗОПРОВОДЫ
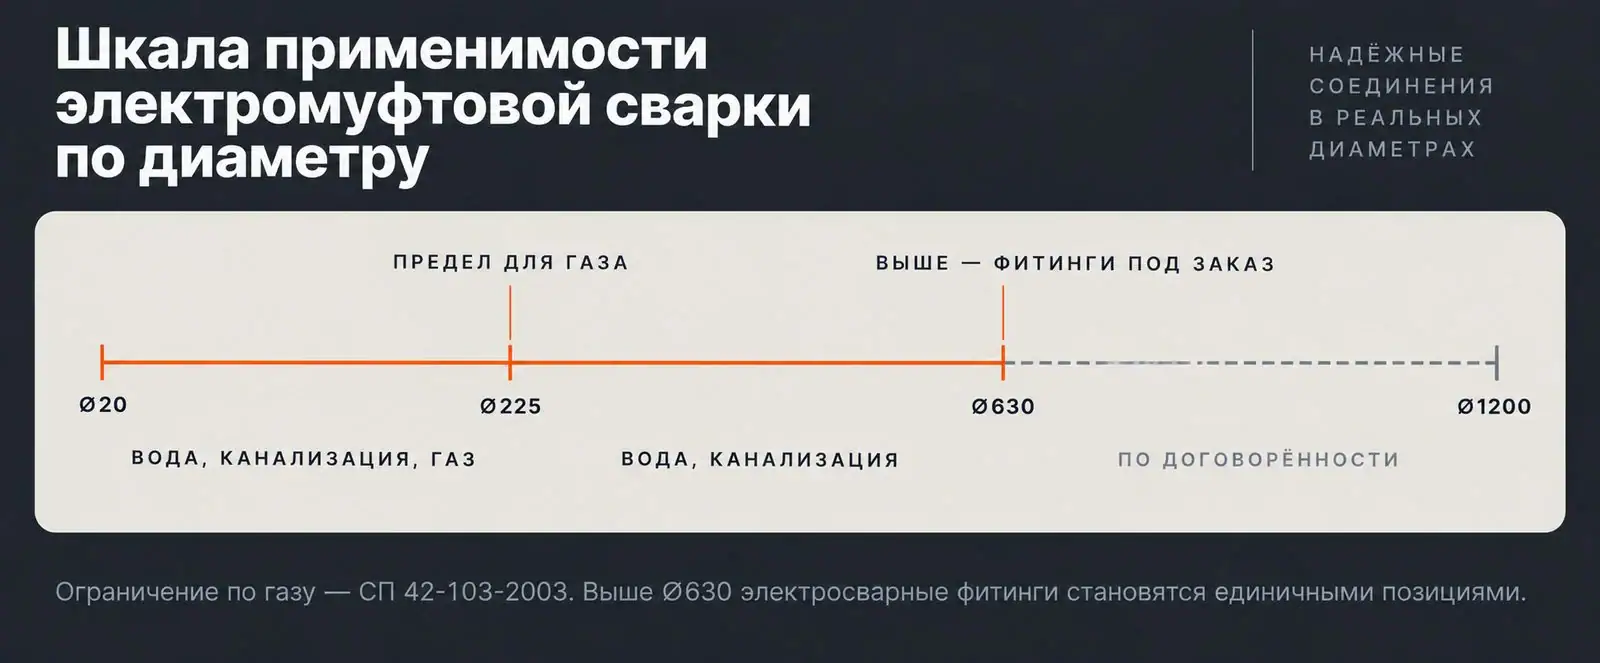
Детали с закладными нагревателями применяются для газа до ⌀225 мм - так ограничивает СП 42-103-2003. Выше - стыковая.
Цена за стык, ⌀20–800
Цена за работу, без стоимости муфты. Минимальный заказ - одна смена, 22 000 ₽, одинаково по всей области.
Цена за работу. Стоимость фитинга сюда не входит - его покупает заказчик. Точную цену считаем по вашему ТЗ: от объёма, доступа к стыкам и подготовки площадки.
Весь прайс по диаметрам и стоимость стыка с муфтой → Цены на стыковую сварку: все диаметры →Что входит в цену, а что нет
Входит всё, что делает бригада со стыком, и генератор.
ВХОДИТ
НЕ ВХОДИТ
Генератор возим свой и отдельной строкой не считаем. В нише его обычно сдают в аренду - около пяти тысяч за смену сверх прайса.
Надбавок нет ни за что: ни за ночные работы, ни за зиму, ни за стеснённые условия, ни за аварийный выезд. Минимальный заказ не зависит от того, где объект в пределах области.
Смена дешевле стыковой, а стык дороже - почему так
Смена электромуфтовой сварки стоит меньше стыковой на всех сопоставимых диаметрах, а цена за один стык при этом выше. Противоречия здесь нет.
Смена дешевле по трём причинам. Аппарат для электромуфтовой весит 10–25 килограммов и стоит в разы меньше гидравлической стыковой машины. Не нужен тяжёлый центратор, кран для его установки и большая бригада. Развёртывание на площадке занимает минуты, а не часы.
И главное: дорогая расходка вынесена за скобки. Муфты покупаете вы, наценки на них мы не делаем, и в цену смены они не заложены. Вы платите за работу аттестованного сварщика и наше оборудование, включая генератор.
Цена за стык выше, потому что стыков за смену выходит меньше: охлаждение под муфтой идёт дольше, и на крупных диаметрах разница заметна. Поэтому на объёмных работах смотреть надо на смену, а не на штуку.
Муфта в цену не входит:
как считать смету
Фитинг покупает заказчик, и на крупных диаметрах он стоит дороже нашей смены.
Так устроено у всех: в прайсах ниши «цена за стык» означает цену работы. Мы пишем это прямо, потому что смета, посчитанная только по нашему прайсу, окажется неполной - иногда вдвое.
Это главная причина, по которой метод берут реже, чем он того стоит. На профильных форумах вопрос звучит прямо: почему муфтовая сварка не распространена - и ответ там же: муфты обходятся дороже, чем сварка встык. Спорить с этим не будем, разберём по цифрам.
Порядок цифр такой: муфта на ⌀110 стоит полторы-две тысячи, на ⌀315 - от двенадцати, на ⌀630 - от шестидесяти тысяч рублей. Это цены поставщиков, а не наш прайс - мы фитингами не торгуем.
Полная стоимость стыка с муфтой по диаметрам →На ⌀630 муфта дороже нашей смены в два-четыре раза. Именно поэтому мы не берём фитинги на себя - наценка на такую позицию была бы заметной, а вы можете купить напрямую по своей закупке.
ЧТО ЕЩЁ УЧЕСТЬ В СМЕТЕ
Муфты по числу стыков, седелки для ответвлений, переходы и отводы, если они есть в узле. И запас: муфта одноразовая. Если стык пошёл в брак, фитинг выбрасывается вместе со спиралью, повторно его не сварить. При расчёте объёма закладывают небольшой резерв.
СВОИ ФИТИНГИ
Привозим по договорённости, если так удобнее. Тогда они идут отдельной позицией в счёте - тоже без наценки.
ПРАКТИЧЕСКИЙ ВЫВОД
Сравнивая электромуфтовую со стыковой, считайте полную стоимость узла: работа плюс фитинги против работы без них. На ⌀315 и выше в открытой траншее стыковая почти всегда выигрывает именно поэтому.
ЧТО ВЫГОДНЕЕ
Посчитаем оба метода и скажем, какой дешевле
Пришлите диаметр, число стыков и условия на площадке. Считаем работу и ориентир по фитингам.
или сразу +7 (918) 971-18-18
Зачистка: где ломается метод
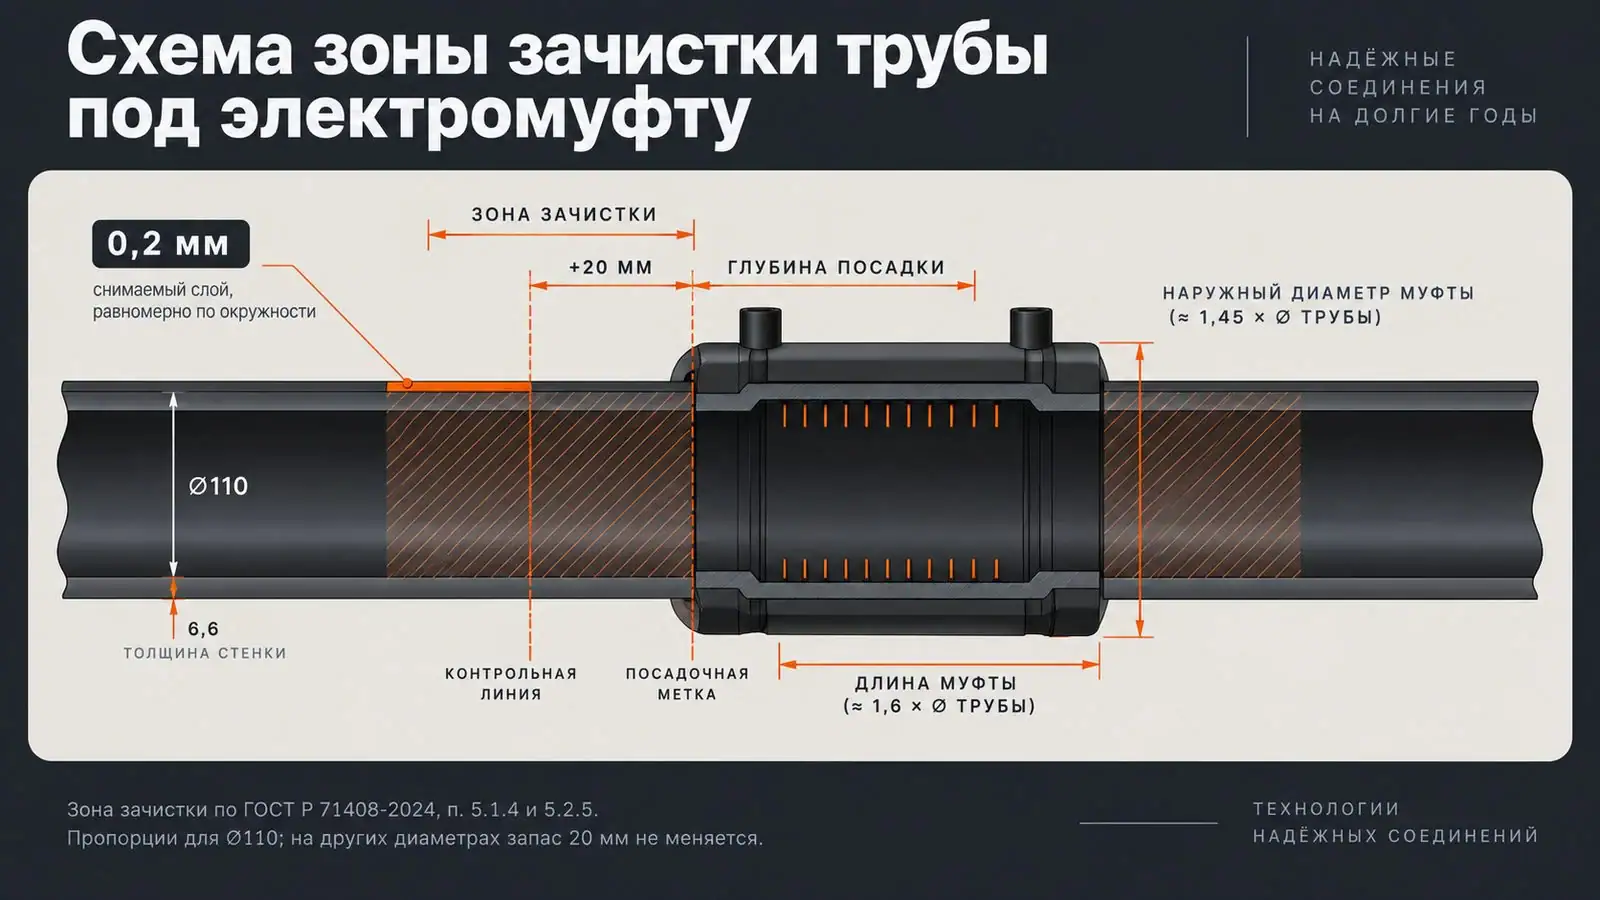
Электромуфтовое соединение чаще всего отказывает не из-за сварки, а из-за зачистки - и ГОСТ Р 71408-2024 описывает её подробнее, чем сам нагрев.
Поверхность полиэтилена на воздухе окисляется. Окисленный слой не сплавляется - он остаётся плёнкой между трубой и муфтой. Стык при этом выглядит нормально: индикаторы вышли, аппарат отработал без ошибок, снаружи ничего не видно. Течь появится через месяц или через сезон.
Что требует стандарт
Чем зачищать - и чем нельзя
ЗАПРЕЩЕНО ГОСТ, П. 6.2.1
Наждачная бумага, напильники, рашпили, диск углошлифовальной машины, цикля, электрорубанок по дереву.
Ручной скребок стандарт не рекомендует - формулировка пункта дословно такая.
Причина в равномерности. Инструмент должен снимать стружку одинаковой толщины по всей окружности, и конструкция, по формулировке стандарта, должна делать результат «наименее зависящим от человеческого фактора». Скребком этого не добиться: где-то снимется 0,3 мм, где-то ноль - и именно там останется плёнка.
Мы зачищаем механизированным инструментом.
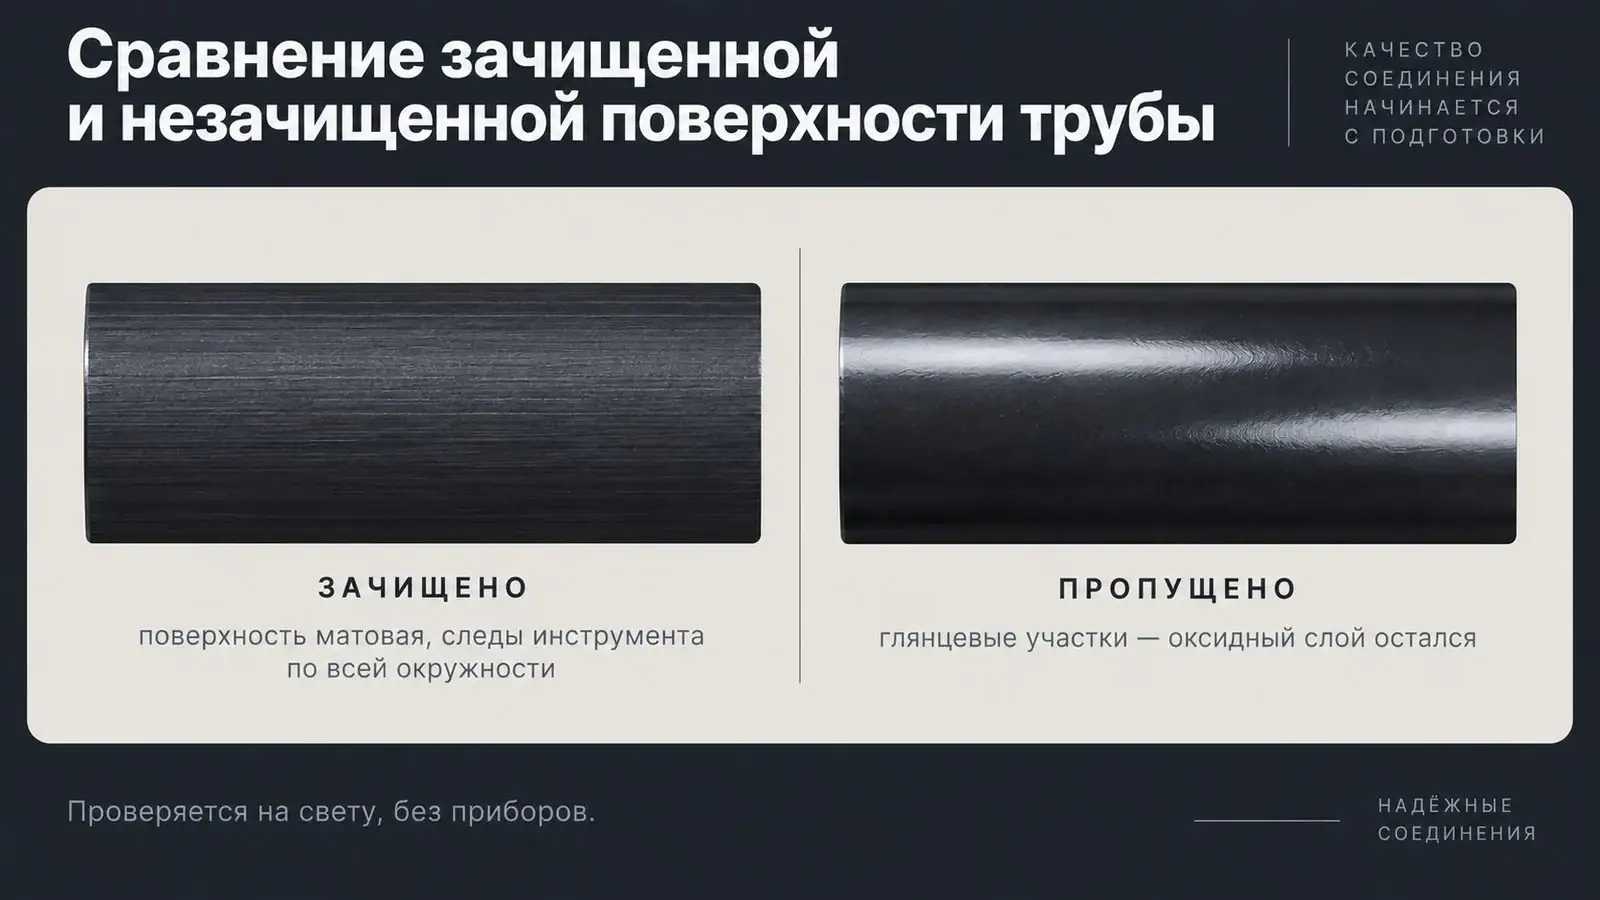
Проверить результат можно без приборов: зачищенный полиэтилен на свету матовый, пропущенные участки остаются глянцевыми.
Ещё два условия, которые пропускают
Овальность трубы в зоне сварки не должна превышать 0,015 от наружного диаметра - на ⌀315 это 4,7 мм. Больше - муфта не сядет или сядет с натягом и повредит спираль. Овальность лечится скругляющими накладками, но мерить её нужно до того, как взялись за фитинг.
Ещё одна ошибка - двигать трубу во время охлаждения. Сдвиг даже на полмиллиметра в первые полминуты разрушает формирующийся шов: расплав ещё не набрал прочности. Поэтому сборка остаётся в позиционере до конца охлаждения, и нагружать её ничем нельзя.
И зачистку нельзя делать заранее. Окисленный слой начинает образовываться снова сразу после снятия, поэтому ГОСТ требует собирать соединение максимально быстро после зачистки. Зачистить с утра всю плеть и варить к вечеру - гарантированный брак.
Как принимают стык:
три следа и одна оговорка
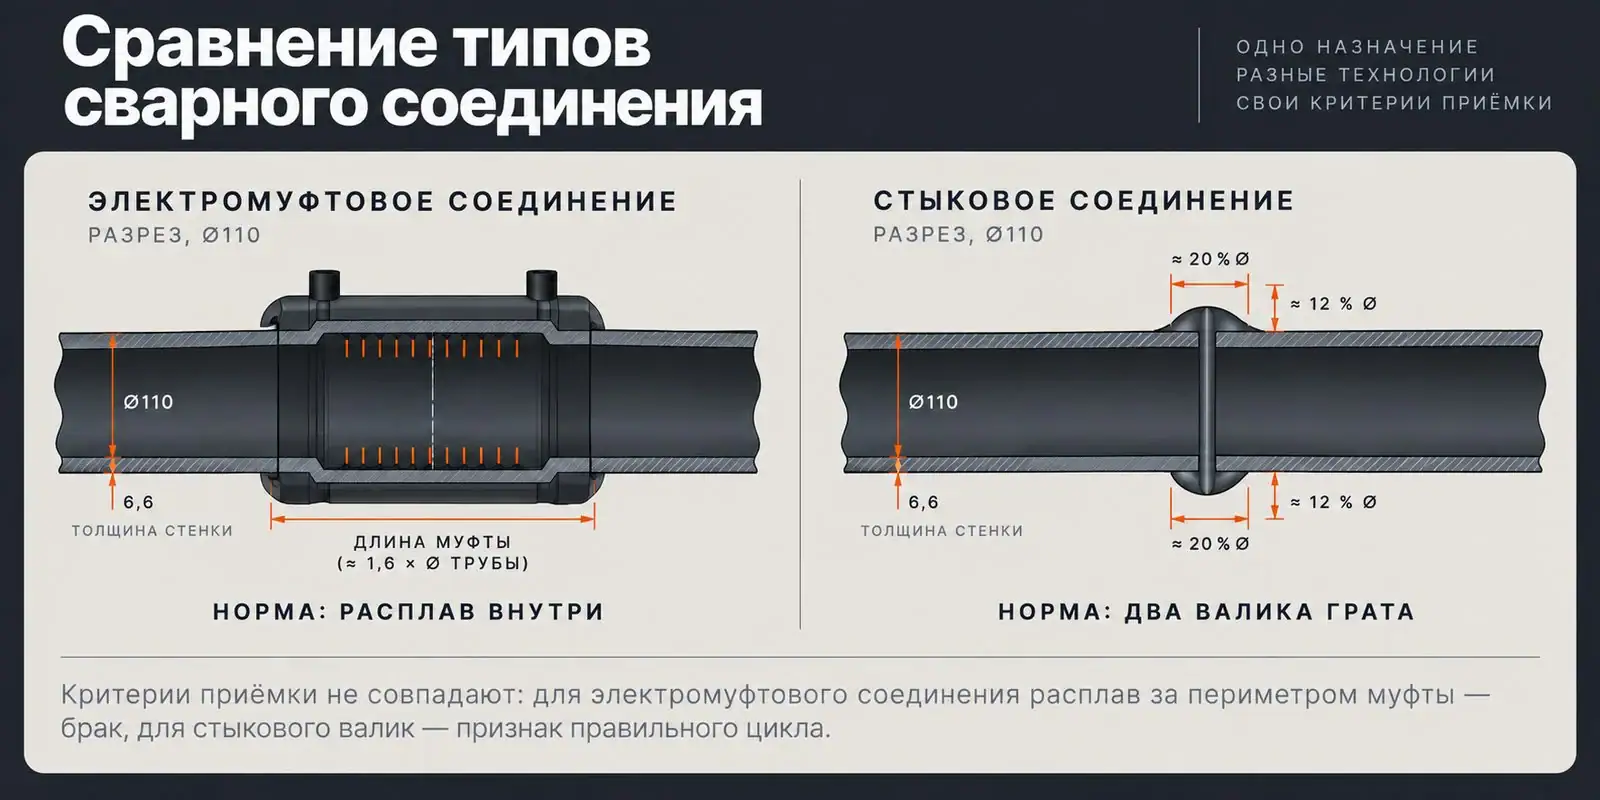
Электромуфтовое соединение принимают не по валику, а по следам подготовки.
По ГОСТ Р 71408-2024 пункт 5.1.20 визуальный контроль проводится для каждого соединения, без выборки.
01
Следы зачистки
Видны до контрольной линии с обеих сторон муфты, и видна посадочная метка.
02
Нет температурной деформации
Ни следов оплавления корпуса, ни потемнения полиэтилена.
03
Нет расплава снаружи
По периметру муфты расплав не выступил.
Третий пункт часто понимают наоборот. При стыковой сварке валик расплава - признак правильного цикла, и по его форме судят о качестве. При электромуфтовой всё иначе: расплав должен остаться внутри. Если он выступил за край муфты - это брак, а не признак хорошего провара.
Критерии приёмки стыковой сварки к электромуфтовому соединению не применяются. Если приёмщик ищет валик - он ищет не то.
Про индикаторы
У многих фитингов есть индикаторы выпора - штырьки, которые выдвигаются при нагреве. Их выход показывает, что расплав набрал давление. Вся ниша подаёт это как проверку: индикаторы вышли - стык готов.
ГОСТ Р 71408-2024, П. 5.1.19
Изменение состояния индикаторов не следует считать достаточным подтверждением качества сварного соединения.
Индикатор может выйти и при неполной зачистке: расплав есть, сплавления нет.
Поэтому смотрим три следа, ведём протокол и маркируем стык: дата, время, шифр клейма сварщика, номер соединения несмываемым маркером на трубе рядом со швом.
ЕСЛИ СТЫК ПОТЁК, А ВСЁ ВЫГЛЯДЕЛО НОРМАЛЬНО
Искать надо в зачистке и в овальности. Протокол покажет, что аппарат отработал по программе; зачистку протокол не фиксирует. Поэтому её и проверяют глазами до сварки, а не после.
Когда не получится:
SDR, мороз, ⌀900 и выше
Три случая, где мы скажем «нет» или «не так».
Разная SDR: можно, но не всегда
Электромуфтовая соединяет трубы разной толщины стенки и разных марок - это её преимущество перед стыковой. Но фитинг тоже имеет свой SDR, и ГОСТ пункт 4.13 допускает несовпадение только если это предусмотрено изготовителем фитинга.
Мороз: до −10 °C
ГОСТ задаёт диапазон от минус десяти до плюс сорока. Ниже - не варим.
Плюс отдельное требование, которое нарушают чаще всего: разница температур между местом сварки и сварочным аппаратом не должна превышать два градуса. Если аппарат стоит в прогретой машине, а фитинг лежит на морозе, датчик покажет одно, а в зоне сварки будет другое - и программа рассчитает параметры неверно. Аппарат при этом не выдаст ошибку.
⌀900 и выше: по договорённости
Серийные электромуфты выпускаются до ⌀800. Выше - единичные позиции под заказ, и цена там определяется фитингом, а не работой.
НЕ УВЕРЕНЫ, ПОДОЙДЁТ ЛИ
Пришлите фото участка и маркировку трубы
Скажем, электромуфтовая или стыковая, и что нужно на площадке. Без выезда и бесплатно.
Вопросы про цену и работу
Чьи муфты - ваши или наши
По умолчанию ваши: мы продаём работу, не товар. Наценки на фитинги не делаем и в цену смены их не закладываем - поэтому смена и выходит дешевле стыковой. Свои привезём по договорённости, тогда они идут отдельной позицией, тоже без наценки.
Не выйдет ли дороже из-за муфт
На малых диаметрах нет: муфта на ⌀110 стоит полторы тысячи при смене в двадцать две. На ⌀500 и выше - может выйти дороже, и тогда мы сами предложим посчитать стыковую, если условия позволяют. Полная смета всегда прозрачна: наша работа отдельно, ваши фитинги отдельно.
Есть ли аттестация НАКС на электромуфтовую
Да. В аттестации это отдельный способ - сварка с закладным нагревателем. Шесть сварщиков с действующими удостоверениями, номера открыты для сверки по реестру.
Дадите протокол
Да, на каждый стык. Аппарат фиксирует напряжение, время сварки, время охлаждения, сопротивление фитинга и температуру воздуха; идентификация муфты - по штрих-коду. Форма журнала - Приложение А ГОСТ Р 71408-2024. Контрольные стыки со снятием грата для лаборатории делаем отдельно.
Сварите в колодце
Да, это профильная задача метода. Аппарат помещается туда, куда стыковая машина не входит, трубы при сварке не двигаются.
А если трубы разных SDR или разных марок
Да, электромуфтовая это умеет - в отличие от стыковой. Но фитинг тоже имеет свой SDR, и ГОСТ допускает несовпадение только если это предусмотрел изготовитель муфты. Пришлите маркировку трубы и фитинга - проверим до выезда.
Зачем нужен подрядчик, если аппарат делает всё сам
Аппарат отвечает за нагрев: считывает штрих-код, держит напряжение и время, корректирует на температуру воздуха. За зачистку, овальность, обезжиривание, соосность и защиту зоны сварки он не отвечает - а именно там ломается метод. Восемнадцать пунктов ГОСТ описывают подготовку и три - сам нагрев.
Что если на площадке нет электричества
Работаем от своего генератора, он в цене. Аппарат для электромуфтовой потребляет 2–6 киловатт - это не стыковая машина на сорок пять.
Пришлите диаметр, число стыков и условия -
посчитаем за день
ТЕЛЕФОН
+7 (918) 971-18-18он же WhatsApp и Telegram
МЕССЕНДЖЕРЫ
ОФИС
Реутов, ул. Железнодорожная, 8
Выезд по Москве и области
ЗАПРОС РАСЧЁТА
Отвечаем в рабочее время в течение дня.
НУЖЕН РАСЧЁТ
Пришлите диаметр и число стыков, посчитаем за день
он же WhatsApp и Telegram